高圧給油(HPJ・逃げ面冷却)は、切削点へ高圧で切削油を直接供給することで、切削熱の抑制や工具寿命の向上、切りくず処理の改善などが期待できる給油方式です。一方で、高圧噴射による発泡や油剤への強い剪断力、液の消費による濃度変動など、従来の給油方式とは異なる管理上の課題もあります。この記事では、切削油管理が大切な理由と自動希釈装置による管理のポイントを解説します。
高圧給油(HPJ:High Pressure Jet/逃げ面冷却)とは、専用ノズルから数MPa〜十数MPaの高圧で切削油を噴射し、刃先・逃げ面・すくい面へダイレクトに供給する給油方式です。従来のオーバーヘッド給油では、切削熱によって油膜が蒸発する「ボイル現象」が起こり、刃先とワークの隙間まで切削油が届きにくい場合があります。高圧給油はこの蒸発による油膜を突き破り、必要な場所へ確実に切削油を送り込める点が大きな特徴です。特にチタン合金、インコネル、ステンレスなどの難削材加工では、切削熱の抑制や工具寿命の向上、長く伸びる切りくずへの対策が重要となっています。こうした加工現場の課題を背景に、高圧給油への注目が高まっています。
高圧給油による逃げ面冷却は、切削点へ直接切削油を届けることで、加工中に発生する熱を効率的に抑制します。工具寿命の延長や加工精度の安定、切りくず処理など、加工品質と生産性の両面にメリットをもたらします。ここでは、逃げ面冷却が現場にもたらす主な効果を紹介します。
高圧給油による逃げ面冷却は、切削時に発生する刃先逃げ面の摩擦熱をピンポイントで冷却し、工具への熱負荷を効果的に抑えます。特に難削材の加工では、熱による工具の摩耗が進みやすいため、熱摩耗や境界摩耗を大幅に抑制できることが大きなメリットです。工具の摩耗進行を緩やかにすることで、工具交換の頻度を減らし、安定した加工を長時間維持しやすくなります。
高圧給油は、切削油を高圧ジェットとして切削点へ直接噴射することで、切りくずの分断・排出性を高めます。高圧ジェットの物理的な衝撃によって切りくずを細かく分断し、刃物やワークへの巻き付きを防止します。特に、長く伸びやすい切りくずが発生する難削材の加工では、切りくずによる加工トラブルや作業中断のリスクを低減し、安定した連続加工につなげることができます。
高圧給油による逃げ面冷却は、切削点へ効率的に切削油を供給することで、加工中の熱負荷を低減します。工具への熱ダメージや摩耗を抑えられるため、切削速度や送り量を高めた高効率加工を行いやすくなります。1個あたりの加工時間を短縮し、サイクルタイムの削減につなげることができます。生産量の多い加工現場では、設備の稼働効率向上や生産性向上にも寄与します。
高圧給油による逃げ面冷却は、切削点の温度上昇を抑え、工具への熱負荷を安定させることで、加工面の品質維持に貢献します。特に、構成刃先の発生や切削材料の溶着を抑制できるため、加工面への傷やムラを防ぎ、安定した面粗度を確保しやすくなります。また、切削熱による工具の変形や摩耗も抑えられるため、加工寸法のばらつきを低減し、安定した寸法精度の維持につながります。
高圧給油では、切削油を高圧で切削点へ直接供給するため、油剤の濃度や品質が加工性能に大きく影響します。濃度のばらつきは、工具寿命や加工精度、切りくず処理などの安定性を損なう要因となります。高圧給油の性能を十分に引き出すには、適正濃度を継続的に維持する厳密な管理が重要です。自動希釈装置による安定した濃度・品質管理が求められる理由を解説します。
高圧給油では、切削油を数MPa〜十数MPaの圧力で噴射するため、通常の給油方式以上に発泡の影響を受けやすくなります。特に希釈不足や濃度のばらつきがあると、高圧噴射によって大量の泡が発生し、切削油が切削点へ十分に届かなくなる場合があります。発泡が過剰になると冷却性能が低下するだけでなく、ポンプのエア噛みを招き、最悪の場合は設備の停止につながります。そのため、適正濃度を安定して維持することが重要です。
高圧給油では、切削油が高い圧力で噴射・循環されるため、油剤に強い剪断力が繰り返し加わります。特に水溶性切削油のエマルションは、剪断によって状態が変化しやすく、乳化が不安定になると冷却性や潤滑性の低下につながります。そのため、細かく均一な粒子状態を保つ「安定乳化」が、高圧給油の性能を維持するうえで重要です。自動希釈装置で適正な濃度を継続的に管理することで、油剤の状態を安定させ、高圧環境下でも安定した加工性能を発揮しやすくなります。
高圧給油では、切削油を高圧で噴射・循環させるため、通常の給油方式と比べて液の消費量や循環量が大きくなります。そのため、手作業で補充を行うと、補充するタイミングや希釈量によって濃度にばらつきが生じやすくなります。濃度が適正範囲から外れると、防錆性能や潤滑性能が低下し、工具の摩耗・破損につながるリスクも高まります。安定した加工を維持するには、作業者の経験や勘に頼らず、一定の濃度を自動的に維持できる管理体制が重要です。
高圧給油は、冷却性能や切りくず処理の向上が期待できる一方、高圧噴射による発泡や油剤濃度の変動など、導入後に新たなトラブルが発生する場合があります。特に手作業による補充では、濃度管理が安定せず、加工品質や設備稼働にも影響を及ぼします。自動希釈・自動補充によって油剤の状態を一定に保つことが、トラブルを未然に防ぐ重要な対策となります。
| 現場のトラブル現象 | 主な発生原因 | 自動希釈装置・自動補充による解決策 |
|---|---|---|
| タンクからの発泡・液溢れ | 希釈水の撹拌不良、希釈濃度の低下 | 強力な均一撹拌による安定乳化と適正濃度の維持 |
| 刃先の早期チッピング・摩耗 | 補充遅れによる濃度低下・冷却性能不足 | センサー連動の自動補充で常に最適な冷却・潤滑性能を担保 |
| 加工室内のミスト増大・悪臭 | 剪断力による油剤劣化・菌の繁殖 | 濃度ブレを防ぎ、抗消泡性・耐腐敗性を備えた液質を定着 |
高圧給油の性能を安定して引き出すには、使用する切削油と自動希釈装置を適切に選定することが重要です。切削油は、高圧噴射時の発泡を抑える「高耐消泡性」と、強い剪断力を受けても乳化状態を維持しやすい「高剪断安定性」を備えた、水溶性切削油(エマルション・ソリュブル)が適しています。自動希釈装置は、液粒子を細かく均一に混合できる高精度な撹拌機構を備えていることがポイントです。タンクの液面センサーと連動し、水と原液を自動で定量補給できるシステムを選ぶことで、濃度変動を抑え、安定した油剤管理を実現できます。
高圧給油(HPJ・逃げ面冷却)は、切削点へ高圧で切削油を直接供給することで、刃先の冷却や切りくずの分断・排出を促し、工具寿命、加工速度、面粗度・寸法精度の安定に貢献します。一方で、発泡や油剤の劣化、濃度変動などが性能低下や設備トラブルにつながるため、高圧給油では切削油の濃度・品質を安定して維持する管理が重要です。高耐消泡性・高剪断安定性を持つ切削油と、自動希釈・自動補充装置を組み合わせることで、安定した加工環境を実現できます。
ここでは、生産方式別に切削油(クーラント)を自動供給できる希釈装置を紹介します。自社の生産方式に合わせて適切な装置を導入し、生産性アップ・業務負担の低減・コストダウンを目指しましょう。
 引用元:真岐興業株式会社
(https://makky.co.jp/product/)
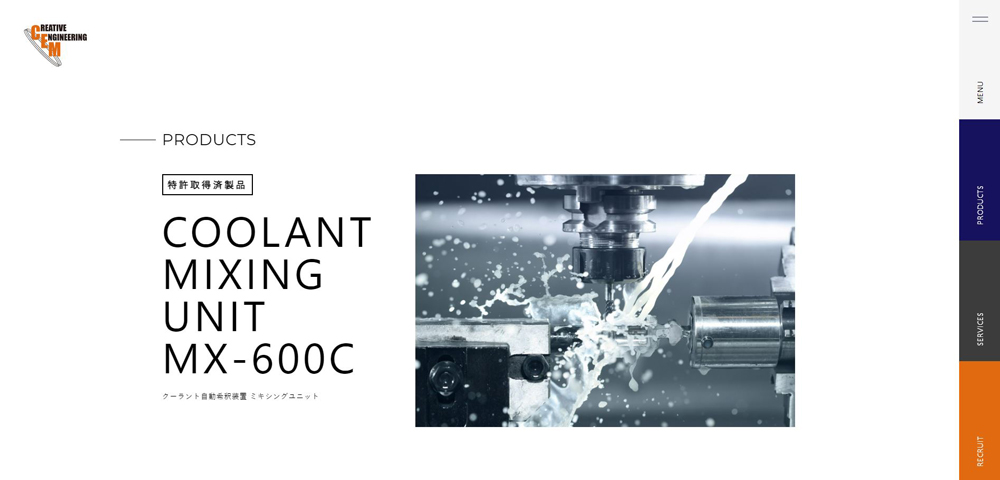 引用元:株式会社CEM
(https://www.kcem.co.jp/product/)
 引用元:WILL-FILL
(https://will-fill.com/ja)